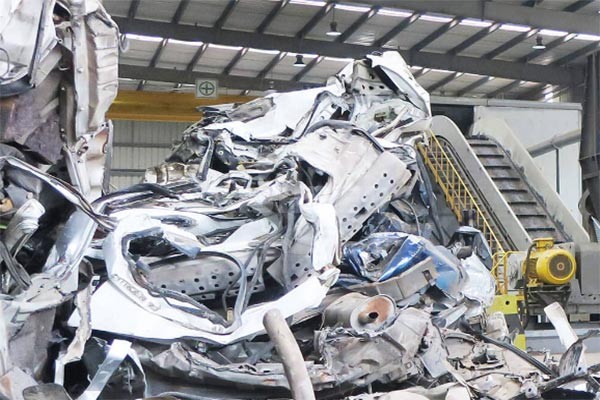
Altfahrzeug-Karosserien (ELV-Karosserien) gehören zu den Materialien im Siedlungsabfall mit einem relativ hohen Metallgehalt. Nach der standardisierten Demontage, der Entfernung gefährlicher Abfälle und wiederverwendbarer Baugruppen enthalten die verbleibenden Fahrzeugkarosserien weiterhin große Mengen an Stahl, Aluminium und Kupfer sowie geringe Mengen an Kunststoffen und Verbundwerkstoffen. Die effektive Vereinzelung und Aufbereitung dieser Materialien kann nicht nur Ersatzrohstoffe für Stahlwerke und Nichteisenmetallhütten liefern, sondern Recyclingunternehmen auch dabei helfen, die zunehmend strengen Anforderungen an die Ressourcenrückgewinnungsquote zu erfüllen.
Recyclingwert von Altfahrzeug-Karosserien
Aus globaler Sicht wächst die Menge der behandelten Altfahrzeuge weiter. Im Jahr 2025 beträgt die Gesamtmasse der Altfahrzeuge weltweit etwa 68 Millionen Tonnen, wovon mehr als 85 % auf verwertbare Materialien entfallen. Auf regionaler Ebene werden in Europa jährlich mehr als 6 Millionen Fahrzeuge demontiert, und die EU-Altfahrzeugrichtlinie schreibt vor, dass mindestens 95 % des Gewichts jedes Fahrzeugs zurückgewonnen werden müssen, davon 85 % durch tatsächliches Recycling. Auch andere große Volkswirtschaften verschärfen schrittweise die Anforderungen an die Rückgewinnungsquoten und an den Materialkreislauf bei Altfahrzeugen.
Die Materialzusammensetzung der Fahrzeugkarosserien bestimmt die Ausgabestruktur der Recyclinglinie. Nach der Feinaufbereitung lassen sich aus einem kleinen Altfahrzeug rund 740 kg Schrott-Eisen, 100 kg Aluminium, 70 kg Kunststoffe und 36 kg Gummi abtrennen. Stahl ist das Massenprodukt der Recyclinglinie, während Aluminium und Kupfer einen höheren spezifischen Wert besitzen, aber auch schwieriger zurückzugewinnen sind – sie liegen in den Karosserien häufig als Einlagen, Nietverbindungen oder Kabelbäume vor und erfordern eine ausreichende Zerkleinerung und Vereinzelung, um von den Trennanlagen effektiv erfasst zu werden. Die Praxis hochwertiger Recyclingprojekte der letzten Jahre zeigt, dass unter optimierten Trenn- und Prozessbedingungen die Kreislauf-Recyclingquote von Stahl 81 %, von Aluminium 52 % und von Kupfer 68 % erreichen kann. Das bedeutet: Die Trenngenauigkeit der Recyclinglinie bestimmt unmittelbar den tatsächlichen Ertrag der hochwertigen Materialien.
Kernkonfiguration der Recyclinglinie
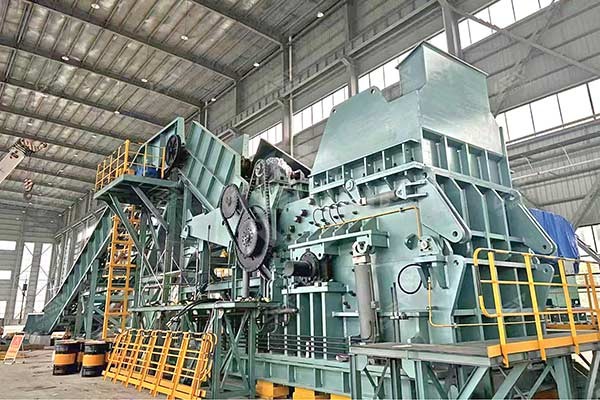
Eine vollständige Zerkleinerungs- und Recyclinglinie für Altfahrzeug-Karosserien umfasst in der Regel vier Bereiche: Vorbehandlung, Zerkleinerung, Trennung und Umweltschutzeinrichtungen. Bevor die Karosserien in die Zerkleinerungslinie gelangen, müssen gefährliche Stoffe und wiederverwendbare Teile entfernt werden, darunter Batterien, Airbags, diverse Öle, Filter und andere gefährliche Abfälle sowie Motoren, Getriebe, Drei-Wege-Katalysatoren und andere hochwertige Baugruppen. Dieser Schritt ist die Grundlage für Sicherheit und Umweltschutz im nachgelagerten Zerkleinerungsprozess. Die Zerkleinerungsstufe bildet den Kern der gesamten Linie. Die derzeit bewährte Konfiguration setzt auf eine zweistufige Zerkleinerung: Der Doppelwellen-Schredder übernimmt die Vorzerkleinerung, der Hammerbrecher führt die endgültige Zerkleinerung und die Ballenbildung durch. In der Trennstufe werden üblicherweise Magnetabscheidung, Wirbelstromabscheidung und Luftsichtung kombiniert, um Eisen, Nichteisenmetalle und leichte Verunreinigungen zu trennen. Die Umweltschutzeinrichtungen umfassen Entstaubung und Abgasbehandlung, damit die Produktionslinie die örtlichen Emissionsvorschriften erfüllt.
In dieser Konfiguration sind die Aufgabenteilung und das Zusammenspiel von Schredder und Hammerbrecher der Schlüssel für Kapazität, Energieverbrauch und Wartungskosten der gesamten Linie.
Wie Schredder und Hammerbrecher zusammenarbeiten
Die Stärke des Hammerbrechers liegt in der Hochgeschwindigkeits-Prallzerkleinerung: Die Hämmer schlagen das Material zu ballen- oder klumpenförmigen Stücken, wodurch Lack, Kunststoffe und Schmutz von der Metalloberfläche abplatzen; zugleich wird die Schüttdichte erhöht und ein Schrottprodukt erzeugt, das von Stahlwerken direkt angenommen wird. Vollständige, nicht vorzerkleinerte Fahrzeugkarosserien sind voluminös und unregelmäßig geformt. Gelangen sie direkt in den Hammerbrecher, entstehen zwei Probleme: Erstens ist die Beschickung des Hammerbrechers ungleichmäßig, die Rotorbelastung schwankt stark, und stoßartige Belastungen können zu außergewöhnlichem Verschleiß der Hämmer oder des Siebes führen; zweitens lassen sich die großen Hohlraumstrukturen der Karosserien im Brecherraum nur schwer mit wirksamer Schlagenergie beaufschlagen, die Verweilzeit des Materials in der Maschine verlängert sich und der Energieverbrauch pro Ausbringungseinheit steigt entsprechend.
Genau dieses Problem löst der Doppelwellen-Schredder. Er ersetzt den Hochgeschwindigkeitsschlag durch ein langsam laufendes, drehmomentstarkes Scherverfahren: Die Messerzähne laufen gegeneinander und reißen die Fahrzeugkarosserien in streifen- oder blockförmiges Material mit weitgehend einheitlicher Größe. Damit schafft er drei Voraussetzungen für den Hammerbrecher:
Gleichmäßige Beschickung, die einen Betrieb des Hammerbrechers unter stabiler Last ermöglicht. Gelangen nicht vorzerkleinerte Fahrzeugkarosserien in den Hammerbrecher, schwankt die Last stark, und es entstehen leicht Betriebszustände wie „bei der einen Beschickung Überlast, bei der nächsten Leerlauf“. Nach dem Schreddern ist die Materialgröße weitgehend gleichmäßig, der Materialstrom auf dem Kettenplattenförderer ist konstant, der Motorstrom des Hammerbrechers bleibt stabil und die Kapazität kann voll ausgeschöpft werden.
Verringerung der Leerarbeit des Hammerbrechers, wodurch Verschleiß und Energieverbrauch sinken. Wirken die Hämmer auf vollständige Fahrzeugkarosserien ein, wird ein großer Teil der Energie für das Umherwirbeln und Aufprallen des Materials verbraucht statt für eine wirksame Zerkleinerung. Nach der Vorzerkleinerung durch den Schredder besitzt das in den Hammerbrecher eintretende Material bereits eine geometrische Form, die sich gut mit Schlagenergie beaufschlagen lässt, und jeder Hammerschlag trifft auf eine wirksame Bruchfläche. Gleichzeitig ist der Schredder mit einer Austragsklappe und einem automatischen Reversierschutz ausgestattet, wodurch nicht zerkleinerbare Fremdkörper vorab ausgetragen werden und gar nicht erst in den Hammerbrecher gelangen, wo sie Hämmer oder Auskleidungsplatten beschädigen könnten. Aus Sicht der gesamten Linie übernimmt der Schredder die Grobzerkleinerung, während sich der Hammerbrecher auf die Feinzerkleinerung und die Ballenbildung konzentriert. Beide Maschinen arbeiten in für sie geeigneten Betriebsbereichen, sodass Systemenergieverbrauch und Wartungskosten besser kontrollierbar sind.
Vortrennung verringert die Belastung der nachgelagerten Trennstufen. Beim Schreddern lösen sich bereits Teile von Lack, Kunststoffen und Fasern von der Metallmatrix. Durch die weitere Prallbeanspruchung im Hammerbrecher fallen die Verunreinigungen auf der Metalloberfläche noch gründlicher ab; das liefert der Magnetabscheidung und der Wirbelstromabscheidung „saubereres“ Aufgabematerial und trägt dazu bei, die Endreinheit von Eisen und Nichteisenmetallen zu verbessern.
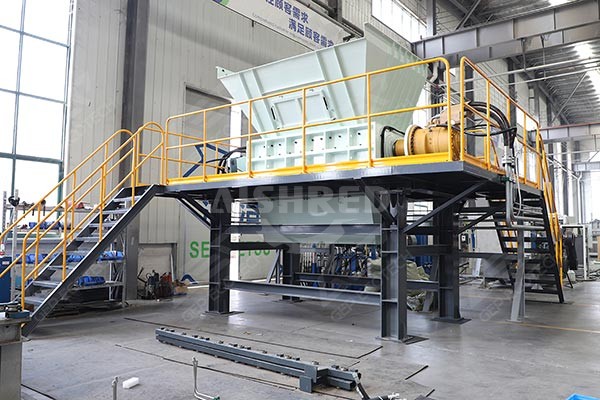
In der Recyclinglinie für Altfahrzeug-Karosserien ist das Verhältnis zwischen Schredder und Hammerbrecher nicht einfach „Grobzerkleinerung + Feinzerkleinerung“; vielmehr schafft die vorgeschaltete Stufe für die nachgeschaltete Stufe verarbeitbare Betriebsbedingungen: Der Schredder wandelt unregelmäßige, hohle und großformatige Fahrzeugkarosserien in gleichmäßiges Material mit kontrollierter Größe um, sodass der Hammerbrecher Vereinzelung und Ballenbildung in einem effizienten Bereich durchführen kann. Fehlt diese Abstimmung, wird die Kapazität des Hammerbrechers immer wieder durch Beschickungsschwankungen und Verstopfungen gedrückt, und der tatsächliche Durchsatz der Gesamtlinie erreicht oft nicht den Auslegungswert.
Individuelle Konfiguration: Abstimmung auf die Projektbedingungen statt Anwendung einer festen Vorlage
Die einzelnen Projekte unterscheiden sich deutlich hinsichtlich der Herkunft der Fahrzeugkarosserien, der Demontagetiefe, der Zielprodukte und der Standortbedingungen – eine „Universalkonfiguration“ für die Produktionslinie gibt es nicht. Die Modellauswahl von Schredder und Hammerbrecher sowie die Prozesskombination der Trenneinheiten müssen anhand der konkreten Projektbedingungen festgelegt werden. GEP ECOTECH kann maßgeschneiderte Lösungen anbieten, von der Auswahl einzelner Maschinen bis zur Integration der kompletten Linie, abgestimmt auf die Verarbeitungskapazität des Kunden, die Eigenschaften des Aufgabematerials, die Reinheit der Endprodukte, die örtlichen Anforderungen an die Umweltkonformität und die Gegebenheiten vor Ort. Kontaktieren Sie uns gerne, um Konfigurationsideen auf Basis der tatsächlichen Projektbedingungen zu diskutieren.